 当前位置 :
集中排屑系统中的切削液含油量过高怎么办?
在机械加工车间,集中排屑系统中的切削液使用一段时间后,表面常会漂浮一层油污。含油量偏高不只影响冷却和排屑效果,还容易滋生细菌导致液体发臭。遇到这种情况该如何处理?建议按照“先堵源头、再清存量、长效预防”的思路来应对。
一、排查源头:切断油污侵入路径
多数车间面临浮油问题,是因为“只清油不修漏”,陷入反复污染的循环。
1.排查设备渗漏:导轨润滑油、液压油的泄漏是常见原因。建议建立定期巡检制度,重点检查导轨、液压油缸、密封垫圈及油路接口,及时更换老化配件。规范润滑油的加注量,避免溢油滴落。
2.管控工件带入:待加工工件表面残留的防锈油、冲压油若未清理,会随工序带入系统。建议在加工前通过擦拭或专用清洗剂做好工件预处理。
二、清理存量:有效分离现有浮油
切断源头后,针对系统内已有的浮油,可采取以下方式清理:
1.物理分离与吸附:配备盘式或带式撇油器、真空抽吸装置持续移除浮油层;无专业设备时,可暂用吸油棉或活性炭吸附表面油膜。对于深度乳化的油水混合物,可在合适条件下投放破乳剂促使油滴聚结分离。
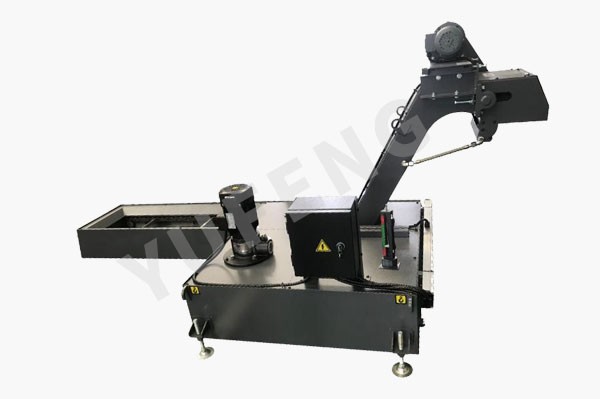
2.设备辅助净化:集中供液系统可引入离心式除油机或涡旋分离器,通过离心力加速油水分离。也可使用切削液在线过滤机或深度净化系统,配合改性纤维吸油滤袋,大幅降低液体含油量。
3.清理底部淤积:液槽底部的泥渣和金属碎屑是细菌温床,会吸附油脂形成顽固油块。建议定期打捞污泥、清理过滤器及管路弯头处的积屑。
三、优化系统:提升分离与过滤效率
集中排屑系统的设计与维护对液质影响很大:
1.理顺分离流程:建议前置磁性分离器(配合可靠刮屑板)去除铁磁性微粉,再经过沉降缓冲段,进行终端精滤。若直接进入纸带过滤,铁粉会迅速堵塞滤纸,影响分离效果。
2.保持循环活性:机床停机期间,建议定时开启循环泵,避免切削液长期静置,保证水体溶氧,抑制厌氧菌滋生。
四、日常维护:建立长效防线
1.监测浓度与pH值:浓度偏低会导致防腐防霉能力下降,加速细菌繁殖。建议使用折光仪定期检测,将浓度维持在厂家推荐范围的中上限;同时关注pH值变化,维持在弱碱性环境。
2.规范水质与配比:稀释切削液优先选用软水,严格遵循“油加水”的配比原则,保障初始乳化体系的稳定。
3.选用抗油型产品:若车间长期受浮油困扰,可考虑更换乳化体系稳定、抗杂油能力强的切削液产品。
通过以上步骤,可以有效控制集中排屑系统中切削液的含油量,延长液体使用寿命,保障车间生产环境的整洁与加工质量。